※ 图为实拍,淘宝 / 拼多多 / 抖店同步在售
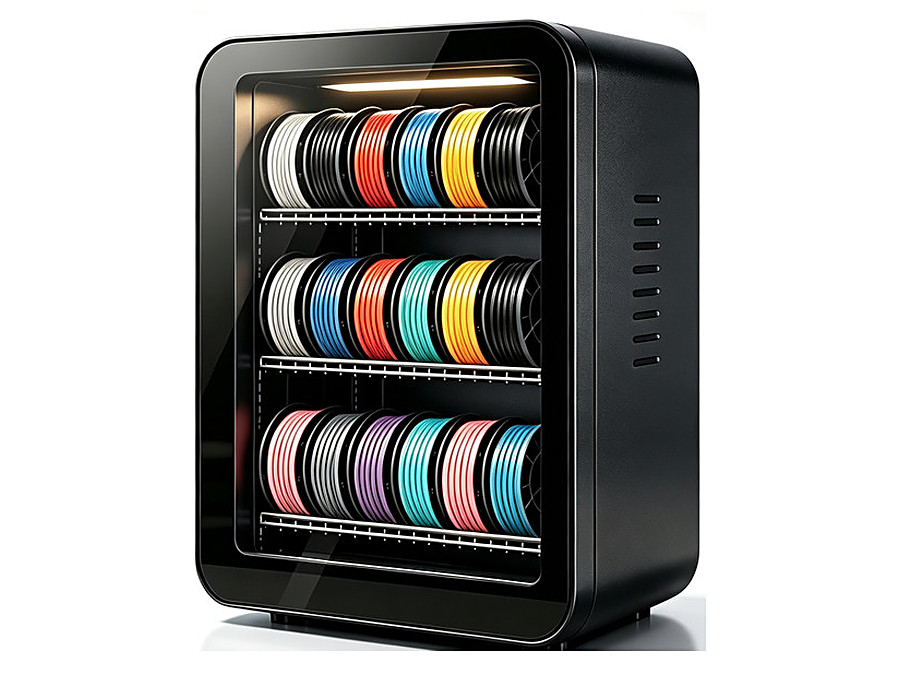
耗材受潮是打印失败的头号原因:拉丝、堵头、层纹差、件脆。这个箱子把烘干和存放合成一步,卷不用拿出来就能直接进打印机。
受潮的 PLA / PETG 在喷嘴处汽化膨胀,挤出不稳、断料堵头。烘干后拉丝明显减少。
含水导致挤出量波动,表面出现麻点和气泡痕迹,干燥后层纹一致性显著提升。
尼龙、PETG、PC 尤其明显,材料水解后分子链降解,强度直接掉档。
PA 尼龙吸湿极快,开袋几小时就吸够水分,边烘边打是标准做法。
| 项目 | 参数 |
|---|---|
| 容量 | 12 卷 / 15 卷(标准 1kg 卷) |
| 外形尺寸 | 500 × 250 × 700 mm(宽×深×高) |
| 额定电压 | AC 220V / 50Hz |
| 加热方式 | 双 PTC 加热器,分区独立加热 |
| 控温方式 | SSR 固态继电器 + 微电脑 PID 控温 |
| 控温范围 | 室温 ~ 60℃(常见设定 40–55℃) |
| 控温精度 | ± 2℃ |
| 照明 | 24V LED 灯带,开门可见内部 |
| 结构 | 隔温保温箱体,可视观察门 |
| 用途 | 烘干 + 长期防潮储存,支持边烘边打 |
| 适用耗材 | PLA / ABS / PETG / TPU / PA尼龙 / PC / ASA |
以下为通用参考,实际请根据耗材厂家建议调整。
| 材料 | 烘干温度 | 建议时长 |
|---|---|---|
| PLA | 45 – 50℃ | 4 – 6 小时 |
| PETG | 55 – 60℃ | 4 – 6 小时 |
| ABS / ASA | 55 – 60℃ | 4 – 6 小时 |
| TPU | 50 – 55℃ | 4 – 6 小时 |
| PA 尼龙 | 60 – 70℃ | 6 – 12 小时 |
注:温度不得超过耗材软化点,长时间高温烘干可能导致卷盘变形,建议按厂家推荐值设定。